案例:循环流化床锅炉底渣、飞灰与床料气力输送系统
为HMEL位于旁遮普邦巴廷达Guru Gobind Singh炼油厂的2 x 300 TPH CFBC锅炉提供底渣、飞灰、床料与石灰石浓相气力输送系统。
项目概况
| 客户名称 | M/s. HPCL Mittal Energy Limited. |
| 电厂工程地点 | HMEL’s Guru Govind Singh Refinery at Bhatinda, Punjab. |
| 锅炉类型/制造商 | 2×300 TPH CFBC / ISGEC |
| 工程范围简述 | 燃煤锅炉除灰成套系统的方案设计、工程计算、加工制造、成套采购、现场供货与设备安装 |
系统类型
| 主系统 | 底渣处理系统 | 浓相气力输送系统。 |
| 主系统 | 飞灰处理系统 | 正压浓相气力输送系统 |
| 主系统 | 灰库卸灰系统 | 底渣/飞灰卸料系统,配2个卸料散装头及加湿搅拌机,供散装罐车或卡车外运处置 |
| 主系统 | 床料与石灰石输送系统 | 正压输送系统,用于将床料与石灰石自收集斗压送至锅炉仓。 |
底渣处理系统:
Macawber Beekay在底渣收集过渡缓冲料斗下方成功安装了浓相气力除灰系统,直接送达底渣库,库底配套卡车外运装载系统。炉膛底渣连续排入刮板输送机,自锅炉炉底连续收集并转运至过渡缓冲料斗中。底渣过渡料斗设有2个出料口,每个出口正下方各设一台仓泵。每台仓泵各接一条独立的输送管道。输送管线经由灰库顶部的终端箱接入底渣库。
空气预热器处系统说明:
空预器(APH)各灰斗下方的仓泵通过公用输送管道采用串联(主仓泵+从仓泵)方式成组集成。飞灰经灰库顶部的终端减速箱压送至底渣库中。
两台锅炉共用配置1座大型底渣库,用于集中收集两台锅炉排出的粗颗粒底渣与空预器粗灰。
在灰库顶部,安装有脉冲反吹袋式除尘器,将过滤净化后的洁净空气排入大气。灰库装有连续料位计及高料位探头实时监控仓位。
底渣库卸料系统配置:
底渣库设有四个出料口。第一和第二出料口装配干态底渣散装伸缩机,用于向自卸卡车密闭卸车;第三出料口配有加湿搅拌机,用于将调湿后的湿渣卸入敞篷卡车防尘外运。第四出料口设盲板法兰作为远期预留扩建接口。两台机组的底渣输送动力用气由底渣专用的公用空压机组集中供应。
飞灰处理系统:
- 系统采用正压浓相气力输送成套工艺。
- ESP电除尘器各灰斗捕集的飞灰,经浓相气力输送系统密闭压送至全厂飞灰库。
- 电除尘器设五个电场,每个电场设2个收集落灰斗。
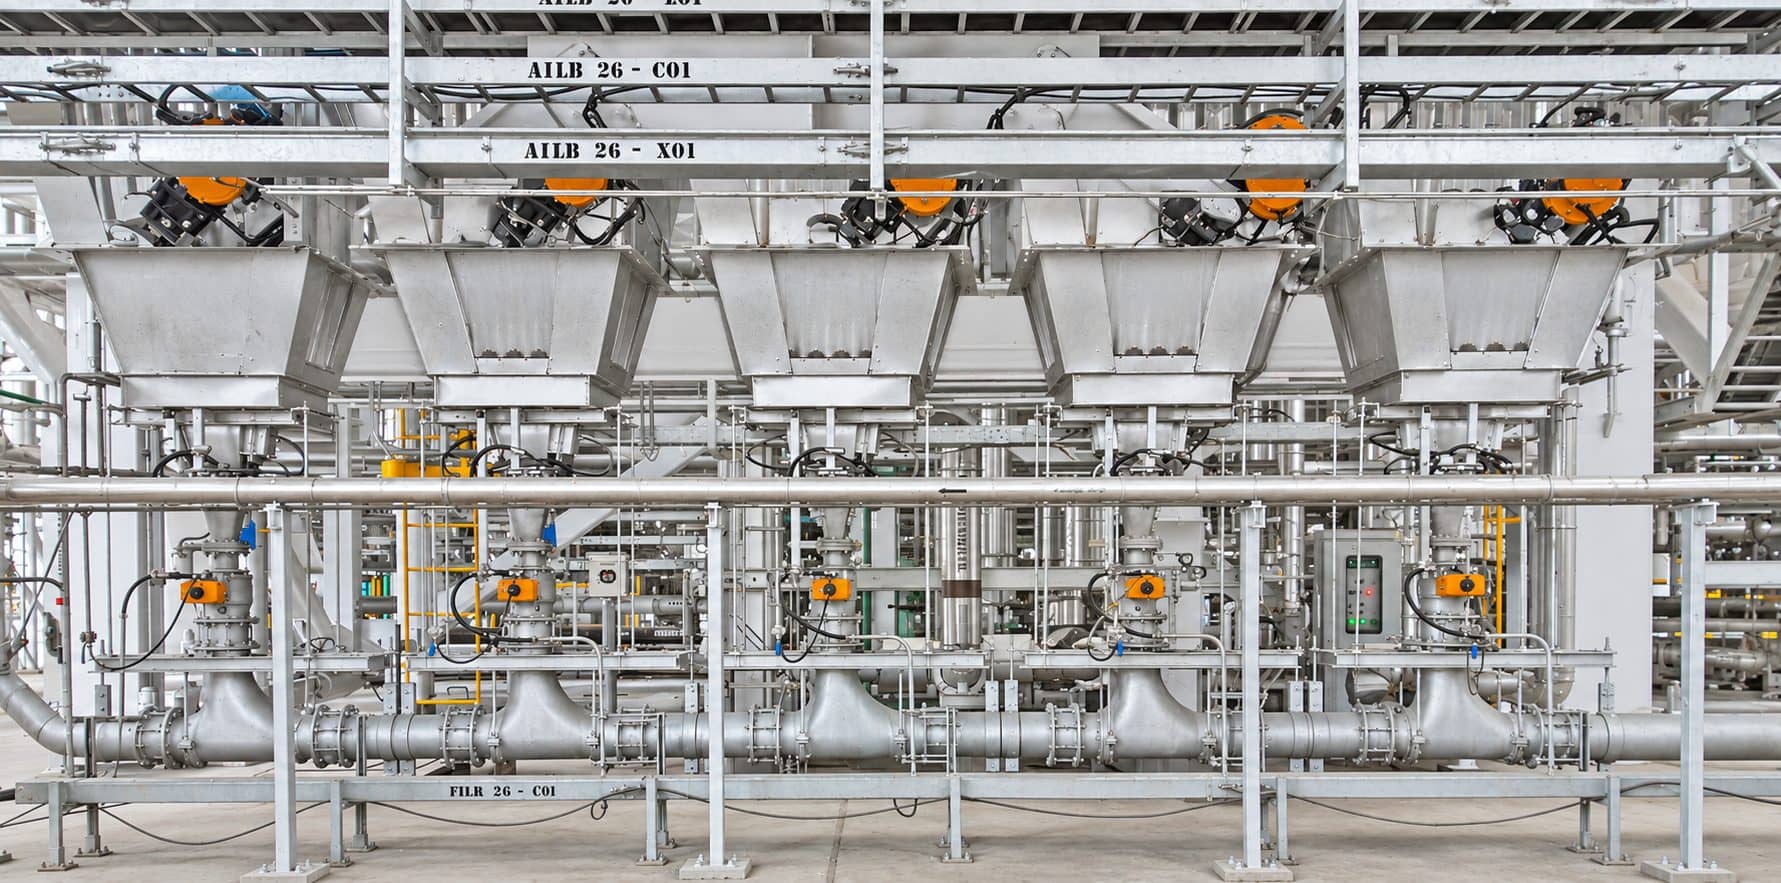
- ESP灰斗下方的仓泵通过输送管线按串联(主仓泵+从仓泵)模式成组集成。每台锅炉总计配置3套飞灰输送管线用于输送ESP飞灰。
- 每台仓泵进料口均标配独特的DOME VALVE及完善的高精度仪表控制构件。
飞灰储存库区系统配置:
两台锅炉共用配置1座大型储飞灰库用于集中收集储存干飞灰。
飞灰库顶部装有脉冲反吹袋式除尘器,将清洁气体达标排入大气环境。飞灰库内装设高料位探头与连续料位监测变送器。
飞灰库锥斗区域布置了流化气化装置,确保在卸灰过程中粉煤灰流态化顺畅自流出料。
飞灰库卸料系统配置:
飞灰库规划了四个出料口。第一和第二出料口配置飞灰密闭散装头,用于向密闭罐装汽车无尘装运干灰;第三出料口配有双轴加湿搅拌机,供调湿粉煤灰装入敞篷卡车外运。第四出料口设盲板法兰以备远期工程扩容对接。
两台锅炉机组飞灰输送的动力用气由飞灰专用的公用空压机组集中稳定供给。
全厂除灰渣及石灰石/床料输送系统统一配置了专用的仪用压缩空气机组。
浓相气力输送系统核心工作原理:
整套系统的动作极其简洁可靠且实现全流程全自动运行。控制系统具备通过料位探头物料感应触发,或通过定时时间模式触发的双重运行能力。
在定时控制模式下,系统严格按照预设可编程的时间间隔,自动按批次启闭各个吹灰循环。
在料位模式下,装设在仓泵上方灰斗内的料位探头一旦感应到灰位达到上限,立即触发启动输送程序。Dome Valve自动旋转开启,物料在设定时窗内依靠重力自由沉落入仓泵罐体内,随后阀门自动关闭并锁止到位。Dome Valve关闭后,其充气密封圈膨胀气密,并发送联锁信号注入输送动力压缩空气。仓泵瞬间升压,在物料阻力作用下快速建压,将高密度物料呈柱塞状沿耐磨钢管压送至目标储料库中。
当罐内与管路物料完全排空后,系统管压迅速归零回落,控制系统压力传感器精准捕捉到压降信号后立即切断气源供给,单次吹灰循环圆满完成。整套系统自动进入待机状态,准备投入下一次输送循环。
整套系统通过在目标灰库中设置高料位传感器实现全流程自动化联锁控制。整套控制逻辑具备高度柔性与可编程性,由基于中央PLC的集中控制柜统一协调调度。
床料处理系统(浓相气力输送系统):
针对两台锅炉总计配置2套(每台锅炉各一套)床料输送系统。
床料加入由买方供货的碳钢过渡缓冲料斗中。缓冲料斗下部配置两套独立的输送系统,各自连接独立的输送管线,将床料安全提升输送至锅炉原煤仓附近的床料仓中。
在各锅炉仓顶部,均安装有脉冲反吹袋式除尘器与连续料位在线监测装置。
石灰石气力输送系统:
系统采用高可靠性输送方案用于石灰石脱硫剂转运。Macawber Beekay所独创的技术具备利用较低正压风压、顺畅输送多粒度宽级配物料的突出能力。这种输送形态是长距离、复杂难处理物料密闭输送的理想工业典范。
针对两台锅炉总计配置2套(每台锅炉各一套)石灰石输送系统。
碎煤机房制备合格的细粒石灰石汇集至成品料斗中,斗下布置输送仓泵将石灰石沿管道高效送入各锅炉石灰石料仓。
石灰石料仓顶部系统:
在每座锅炉石灰石仓顶部,均装配脉冲反吹除尘器与连续料位监控变送仪表。
石灰石输送系统配套配置了专属的输送动力空压机组,其它电气与公用辅机系统则与全厂除灰岛共用共享,集约高效。
本文解答的问题
该工程中的浓相气力输送循环是如何全自动运行的?
系统支持定时模式与料位探头触发模式双重全自动运行。当料斗探头感应到存料时,Dome Valve开启,物料在设定时窗内依靠重力落入下方的输送仓泵内,随后阀门自动关闭;充气密封圈膨胀密封并发送注气信号,压缩空气充压将物料呈浓相栓流沿钢管压送至目标料仓。管压降至设定值后供气切断,循环复位待机。
咨询我们的工程师。
计划建设新工厂还是进行系统升级改造?我们位于诺伊达的工程团队随时准备为您提供支持。
